
Kuidas vähendada jääkide määra masstootmisel SBS blokkopolümeeri kasutamisel?
Kõrge jääkide määrSBS blokikopolümeerMasstootmise kulu tähendab reaalset raha. Iga tagastatud detail tähendab raisatud materjali, raisatud aega ja raisatud tööjõudu. Hea uudis on see, et jääk ei ole juhuslik — seda saab kontrollida.
Jäätmete määra vähendamiseks on vaja stabiilset toorainet, kontrollitud segamisvalemiga ning standardsettootmisetapid. Enamik vigu tuleneb ühe neist valdkondadest tingitud väikesest muutusest. Leidke kõige nõrgem lüli esimesena ja seejärel looge järjepidevus kogu protsessi vältel.
See kõlab lihtsalt, kuid paljud tehased on sellega endiselt hätta jäänud. Vaatame samm-sammult läbi jäätmete tegelikud põhjused, et saaksite näha, kus enamik tootjaid kontrolli kaotab — ja kuidas see tagasi saada.
Millised peamised tegurid põhjustavad kõrgeid jääkide määrasid SBS-blokkoopolümeeri töötlemisel?
Jäätmed ei teki ainult ühest halvast partiist. Need kogunevad väikeste probleemide tõttu kogu protsessi jooksul, ja enamik meeskondi märkab seda alles siis, kui tootlikkus langeb.
Suured jääkide määrad massilise töötlemise ajal tulenevad tavaliselt mitmete tegurite koosmõjust: tooraine ebajärjepidevusest, ebastabiilsetest segamistingimustest, halbast protsessikontrollist, seadmete kulumisest ja operaatorite harjumustest. Ükski üksik põhjus ei toimi iseseisvalt — koos need mitmekordistavad defektide määra, mis on hästi dokumenteeritud inpolümeeride töötlemise kirjandus.
Faktorid, mis töötavad koos
Ma mäletan nädalat, mil meie tagastamise määr tõusis üleöö ligi 3 protsendilt peaaegu 9-le. Samal ajal oli muutunud kolm asja: tarnija oli saatnud veidi teistsuguse toorainepartii, segurit polnud hooldatud kaks kuud ja öötöögrupp oli jätnud vahele tavapärase viskoossuse kontrolli. Ükski neist ei oleks iseseisvalt põhjustanud sellist hüpet. Koos aga põhjustasid.
Üks väike muutus ühes etapis ei põhjusta harva iseenesest kriisi. Probleemid algavad siis, kui mitu väikest muudatust järjest tekivad. Ma vaatan iga kord, kui esineb lõigete probleemi, viit valdkonda ja ei käsitle neid kunagi eraldi küsimustena:
| Faktor | Mis võib valesti minna | Tulemus on kaalul |
|---|---|---|
| Tooraine | Partii-partii varieeruvus | Ebaühtlane sulamiskäitumine |
| Segamisvalem | Vale suhe või ajastus | Nõrgad või ebaühtlased osad |
| Töötlemistingimused | Temperatuuri või rõhu kõikumine | Kõverdumine, tühimikud, lühikesed pildid |
| Seadmed | Kulumine, halb hooldus | Vigade kordumine |
| Operaatori praktika | Vahele jäetud sammud, kiirustatud kontrollid | Hilinenud varajased hoiatused |
Kui ma jälgin üht kõrvalekallet selle algpõhjuseni, puudutab see peaaegu alati korraga kahte või enam rida selles tabelis. Seepärast lahendab ühe asja parandamine harva kogu probleemi.
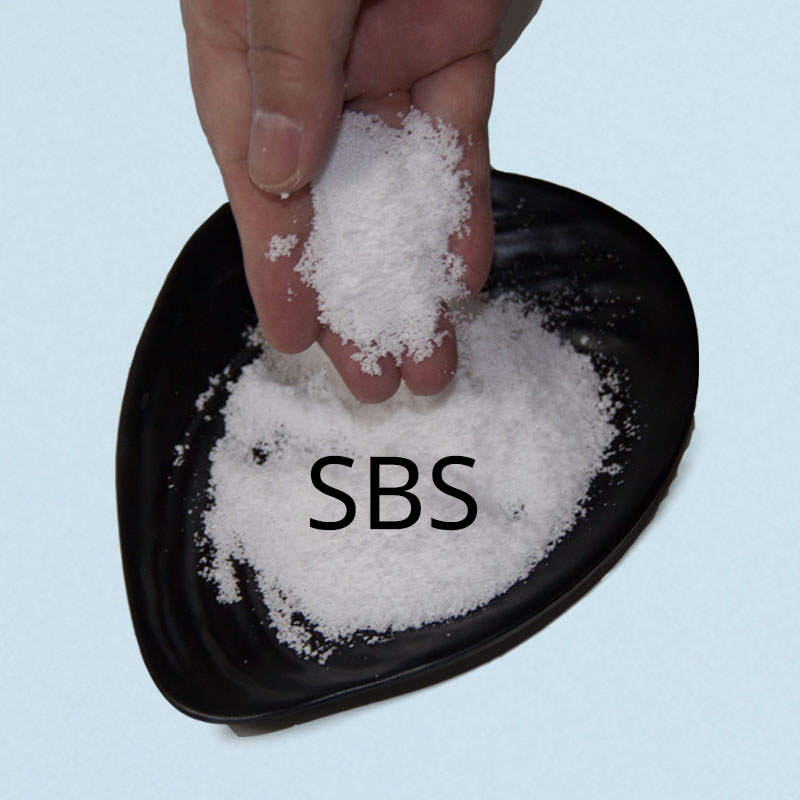
Kuidas kohandada segamisvalemiga defektsete SBS-blokkoopolümeeride osade vähendamiseks?
Halb valem ei näe alati paberil halb välja. See näitab oma nõrkust alles siis, kui liin töötab täiskiirusel.
Kohanda segamisvalemit, lähtudes mitte ainult laborikatsetustest, vaid reaalsetest tootmisandmetest. Väikesed muutused suhtarvus, segamisaegades või temperatuuris võivad muuta materjali voolamist. Katseta valemi muudatusi tegeliku tootmiskiiruse juures — samad kõrvetuse ja tööaja tingimused, mis on standardis määratletud.polümeeri töötlemise metoodika— enne kui nad lukustada.
Miks labori edu ei taga liini edu
Segamise konsistents on see, kust paljud probleemid algavad. Kui retseptuur ei ole tihedalt kontrollitud, võivad koostisosade suhte või segamisaega puudutavad väikesed muutused muuta materjali käitumist töötlemisfaasis — valem, mis näeb väikeses katsepartii korras välja ideaalne, võib siiski ebaõnnestuda, kui see jõuab täisproduktiooni kiiruseni.
| Katseetapp | Mida ma kontrollin | Miks see on oluline |
|---|---|---|
| Laboratooriumi partii | Põhiline materjali käitumine | Kinnitab, et valem on töökindel. |
| Pilootkäivitus | Käitumine reaalse kiiruse juures | Paljastab varjatud voolamisprobleemid |
| Täielik tootmine | Järjepidevus tundide jooksul | Kinnitab pikaajalist stabiilsust |
Pilootkäivituse vahelejätmine on kõige levinum viga, mida ma näen. See tundub kiirem, kuid hiljem kulub sellest tavaliselt rohkem aega.
Kas tooraine kvaliteedi valik võib mõjutada SBS blokkoopolümeertoodete keeldumise määra?
Materjal võib andmelehel välja näha korrektne, kuid siiski põhjustada liinil probleeme. See lõhe paberil ja praktikas paneb paljud meeskonnad üllatuma.
Jah — klassi valik võib otseselt mõjutada tagastamise määra. Klass, mis toimib väikestel katsetel hästi, võib suuremal mahul näidata ebakindlust, kuna tegelik blokkoopolümeermorfoloogia ja faasikäitumineSee avaldub täielikult ainult tootmistingimustes. Valides oma protsessiga, mitte ainult spetsifikatsioonilehega, sobiva klassi, vähendate tarbetut kõikumist.
Vastavus kvaliteedile protsessi järgi, mitte ainult spetsifikatsiooni järgi
Mõni aasta tagasi läks üks tehase, kus ma töötasin, kulude kokkuhoiu eesmärgil odavama kvaliteediga tootmisversiooni üle. Väikestes katsetustes nägi see välja korralik; kui aga tootmine laiendati täisvõimsusele, tõusis kauba tagastamise määr kahe nädala jooksul ja probleemi tuvastamine selle vahetuse tagajärjel võttis ligi kuu aega. Pärast algse kvaliteediga tootmise taastamist normaliseerus kauba tagastamise määr mõne päevaga.
Seepärast ei tugine ma ainult andmelehtedele — vaatan ka seda, kuidas antud klass käitub just selles protsessis, mida see läbima hakkab. Tootjad, kes vähendavad tarbetut varieeruvust, jagavad ühte harjumust: nad valivad materjalid, mis töötavad usaldusväärselt nende olemasoleva protsessiga, mitte ei jahi paberil parimaid näitajaid.
Kuidas standardiseerida tootmisoperatsioone, et pikaajalises tootmises vähendada SBS-blokkoopolümeeri jäätmeid?
Pikaajaline tootmine hindab järjepidevust rohkem kui üksikuid parandusmeetmeid. Ilma standardita võib iga vahetus vaikselt teistsugusesse suunda kalduda.
Tootmisoperatsioonide standardiseerimine vähendab jäätmeid, hoides protsessisammud, parameetrid ja materjalikäitlust igal vahetusel ühesugusena. Selged protseduurid ja regulaarne seire — samad põhimõtted, mis alusel…statistiline protsessikontroll— vähendada väikeseid kõrvalekaldeid, mis ajapikku muutuvad jääkideks. Standardid peaksid siiski võimaldama kohandamist, kuid stabiilsest lähtepunktist.
Korduva aluse loomine
Standardiseerimine ei tähenda, et protsessi kunagi ei ole vaja korrigeerida — see tähendab, et korrigeerimised toimuvad kontrollitud ja korduvalt korratavast alusel, mitte aimamise põhjal. Kui iga vahetus järgib samu samme, on palju lihtsam tuvastada jääkide suurenenud hulga tegelikku põhjust, sest korraga liigub vähem muutujaid.
| Ala | Ilma standardsete operatsioonideta | Standardsete toimingutega |
|---|---|---|
| Vahetuse üleandmine | Ebatasased märkused | Selge, korduv kasutatav kontrollnimekiri |
| Parameetrite seadistamine | Muudetud mäluga | Dokumenteeritud ja lukustatud |
| Materjali käitlemine | Varieerub operaatori järgi | Kõigile kindel protseduur |
| Probleemi jälgimine | Põhjuse isoleerimine on keeruline | Lihtsam, vähem muutujaid |
InSBS blokikopolümeerMasstootmine, madalamad jääkide määrad tulenevad tavaliselt paremast protsessikontrollist, mitte pelgalt materjali vahetamisest. Eesmärk on tuvastada, kust algab varieeruvus — see aitab siduda tooraineid, retsepte, töötlemist ja igapäevaseid tegevusi tõhusamalt.
Järeldus
Madalamad jääkide määrad tulenevad protsessikontrollist, mitte ainult materjali muutustest. Parandage kõige nõrgem lüli ja seejärel standardiseerige kogu süsteem. Yudahangis töötame igapäevaselt tootjatega, et siduda toorained, retseptuurid ja protsessid üheks stabiilseks süsteemiks.
Viited
- Holden, G., Kricheldorf, H. R., & Quirk, R. P. (Toimetajad).Termoplastilised elastomeerid: blokikopolümeeride käsiraamat. Hanser Publishers.
- Morton-Jones, D. H.Polümeeri töötlemine. Springer Science & Business Media.
- White, J. L., & Potente, H.Kummiga inseneeria: kuidas projekteerida kummist komponente. Hanser Publishers.
- Montgomery, D. C.Statistilise kvaliteedikontrolli sissejuhatus. Wiley.
- Juran, J. M., & Godfrey, A. B. (Toimetajad).Juran'i kvaliteedi käsiraamat. McGraw-Hill.
- Kirk-Othmeri keemiatehnoloogia entsüklopeedia: Polümeeri töötlemine ja elastomeerid. Wiley.